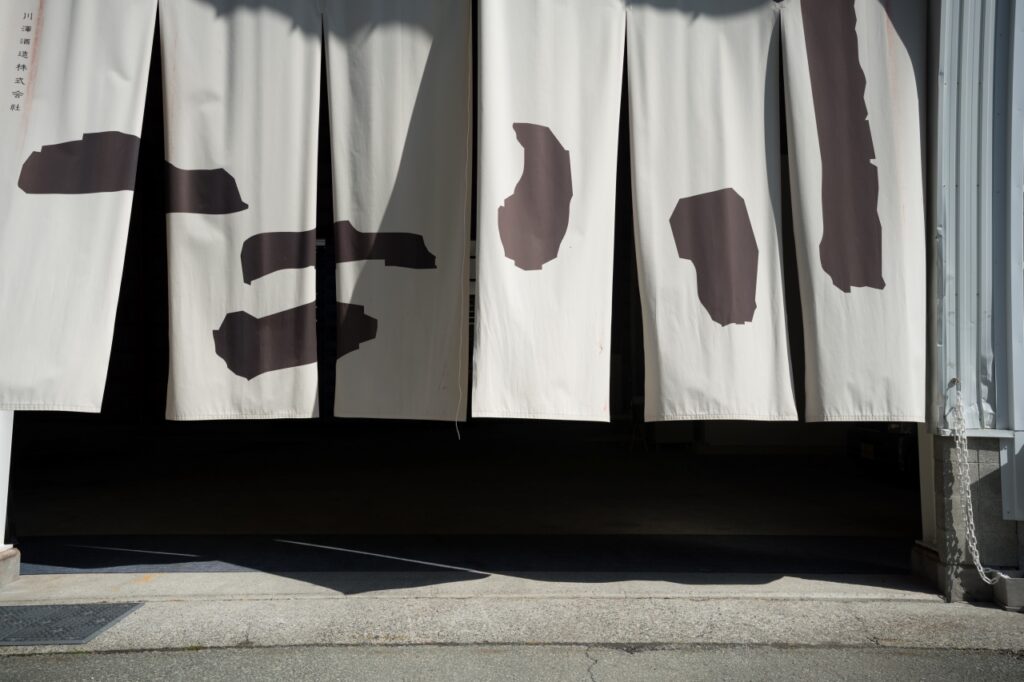
高知県といえど、ここまでの山奥は珍しい。愛媛県との県境、標高700メートルに位置する寒風山(かんぷうざん)。吹き抜ける風は鋭く、冬には雪が舞うこの峻烈な地に、新たな酒造りの灯がともった。蔵の名は「川澤酒造」。かつて高知の銘醸蔵で辣腕を振るった川澤亨さんが、一度は酒造りの道を断たれながらも、不屈の闘志でゼロから築き上げた「再生」の物語がここにある。
どん底からの再起、山梨の蔵から受け継いだ酒造りへの思い
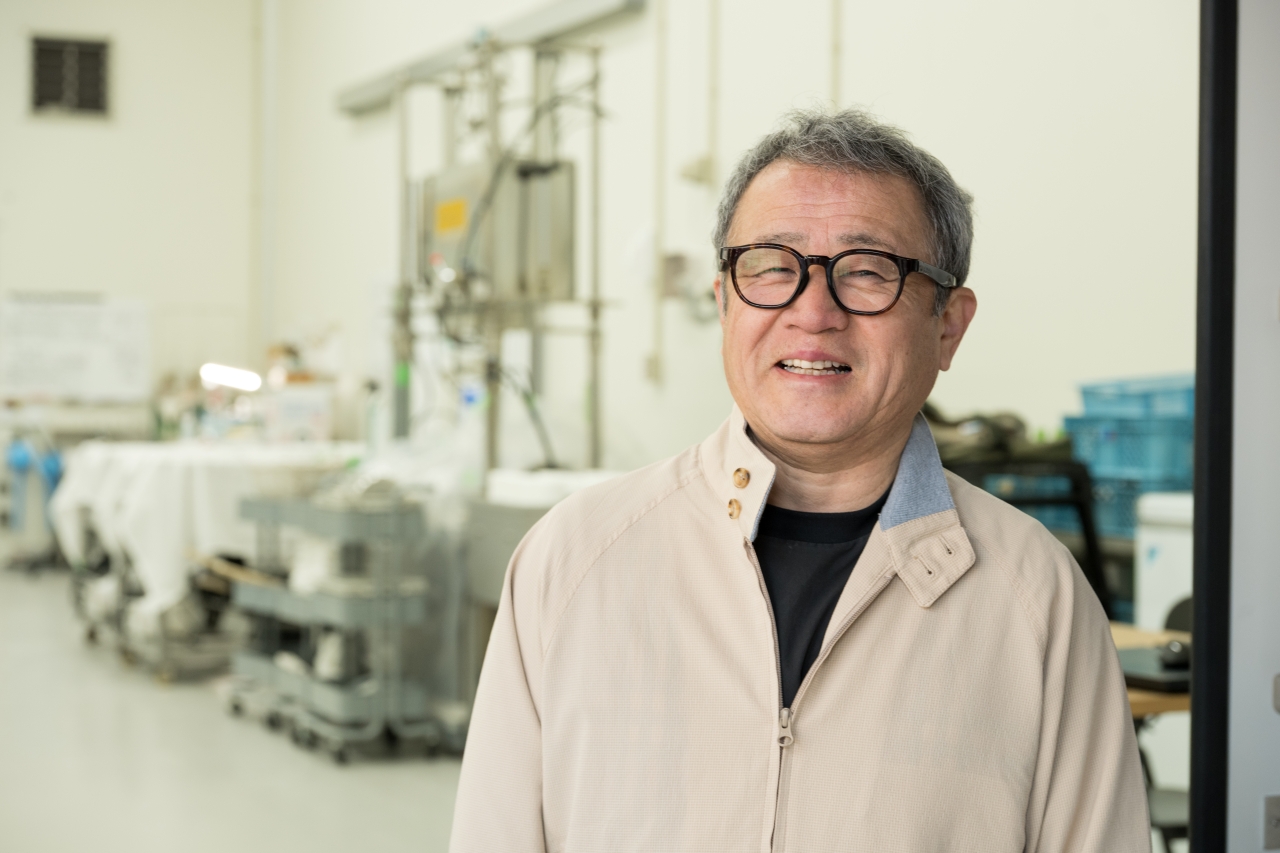
亨さんの歩みは、順風満帆ではなかった。2019年、長年勤めた蔵から突如として解任を告げられる。55歳を目前にして職を失い、一時は絶望の淵に立たされたが、彼の中に残ったのは「やはり酒しかない」という確信だったという。
それでも諦めはしなかった。酒造りを続ける道を求め、宮城の仙台から京都まで、全国各地を奔走。そこで出会ったのが、山梨県笛吹市でかつて暖簾を掲げていた「腕相撲(うでずもう)酒造」だった。その蔵が育んできた酒造りへの意志を受け継ぎ、再び高知の地で挑むことを決める。場所、設備、人、そして資金。膨大なハードルを一つひとつ越え、5年をかけて、再び「蔵元」として土俵に立った。
寒風山の森に抱かれて。「ハウス・イン・ハウス」の実験場
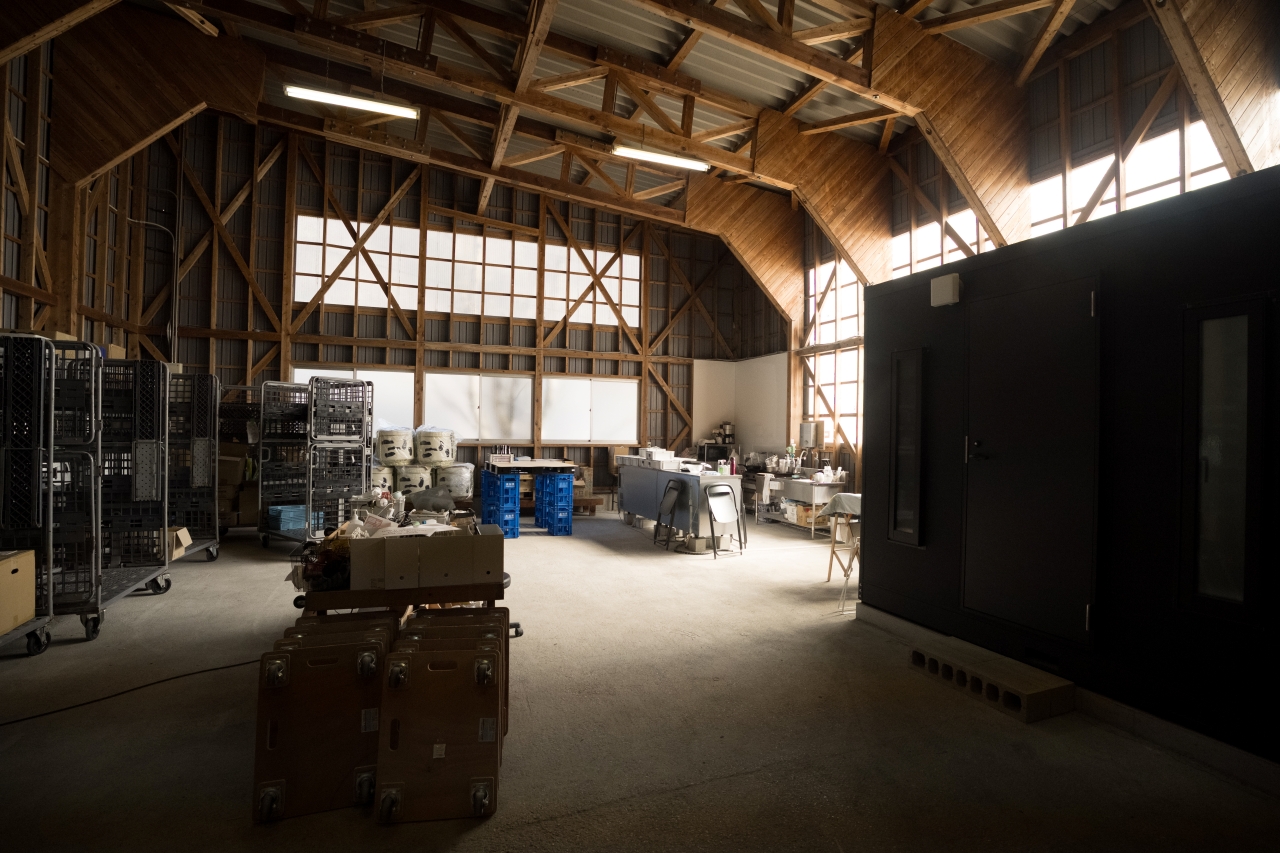
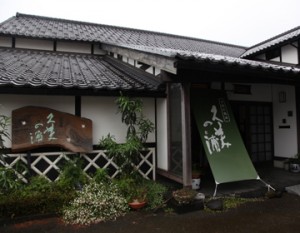
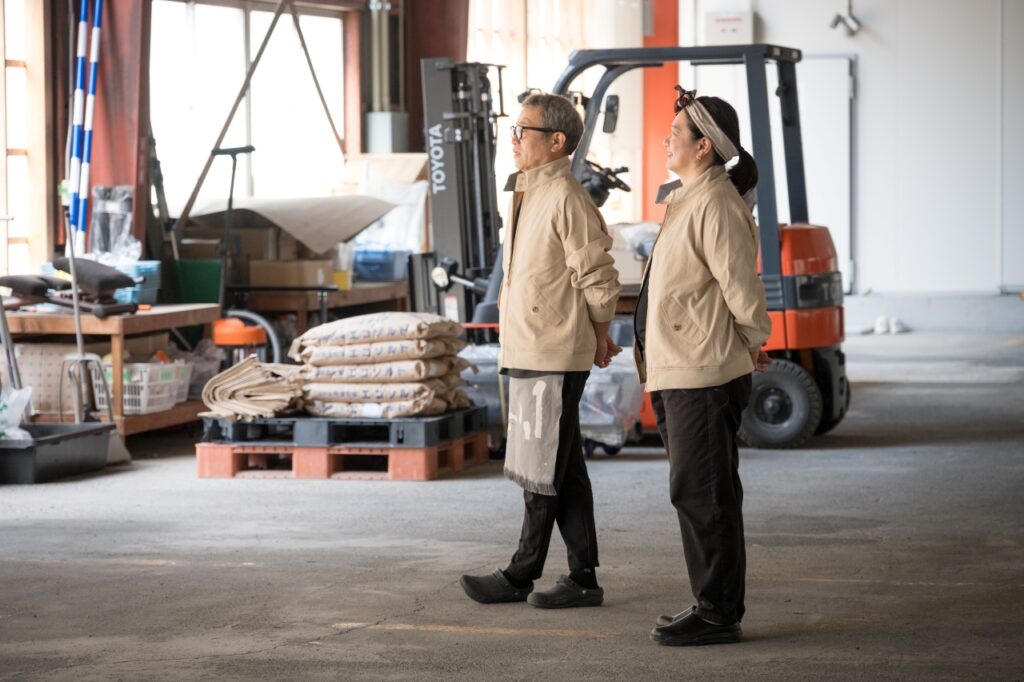
なぜ、これほどの不便な山奥を選んだのか。そこに亨さんと、公私ともに彼を支える妻・絵美さんの明確なビジョンがあった。2人が求めたのは、住宅街の喧騒から離れた「森の中」という環境だ。選んだ場所は、かつて森林組合が木材の集積場として使用していた建物。10トントラックが雨に濡れずに入り込める堅牢な構造は、瓶の納品や出荷に最適だった。
この広大な既存の建物の中に、断熱材で囲った酒蔵を丸ごと作り上げる「ハウス・イン・ハウス」の手法を採用。外観は無骨な倉庫のままだが、一歩足を踏み入れれば、そこには最新鋭の醸造設備が整った清潔な空間が広がる。標高700メートルの寒冷な気候は天然の冷蔵庫でもあり、微生物の動きを緻密に制御するために最高の環境だった。
コンパクトな動線に凝縮された、次世代の醸造システム
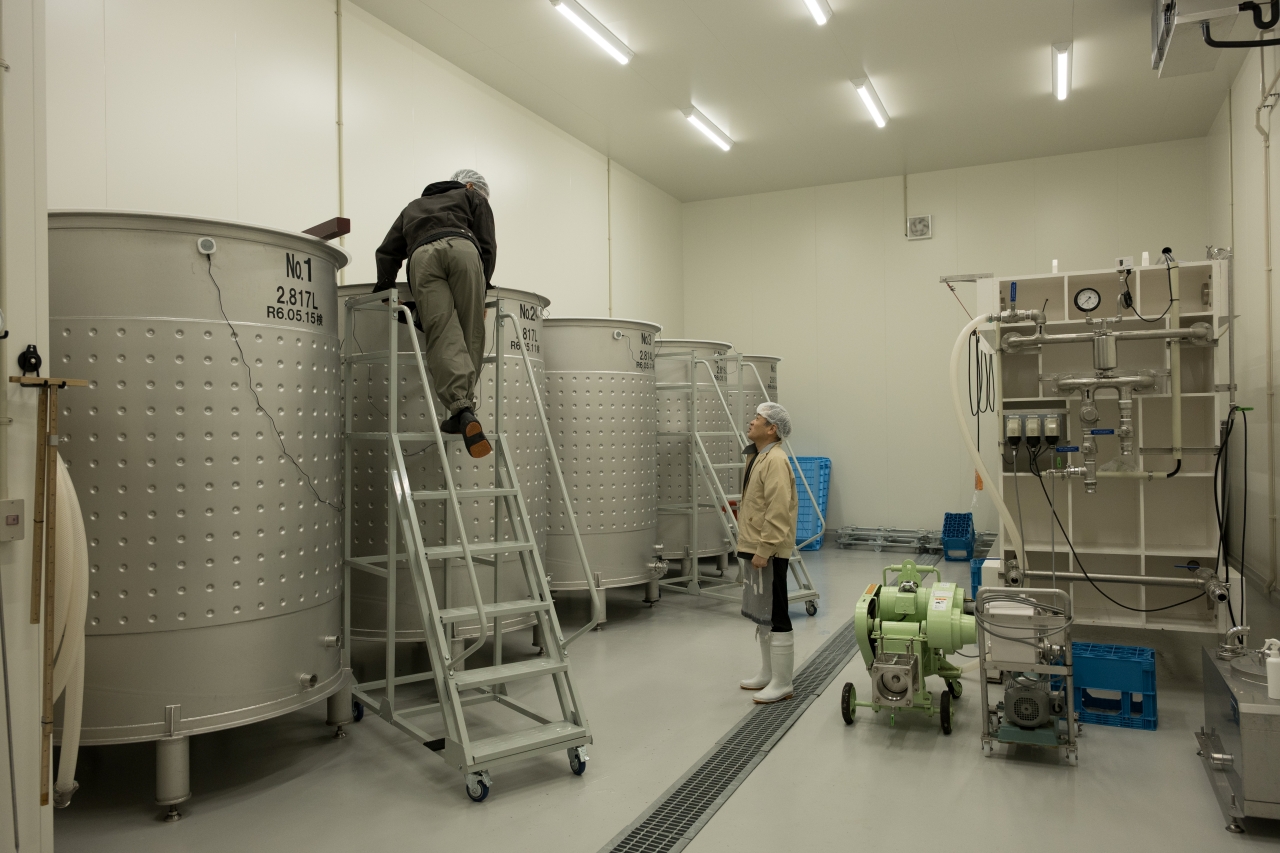
新設された蔵の設計において、最も腐心したのは「コンパクトさと動線の効率化」だ。限られた予算とスペースの中で、いかに無駄を省き、質の高い酒を醸すか。その答えが、搾り機と発酵タンクを同一の空間に配置する極めてシンプルなレイアウトだった。移動の距離を最短にすることで、作業の精度を高め、同時に酸化などのリスクを最小限に抑えている。
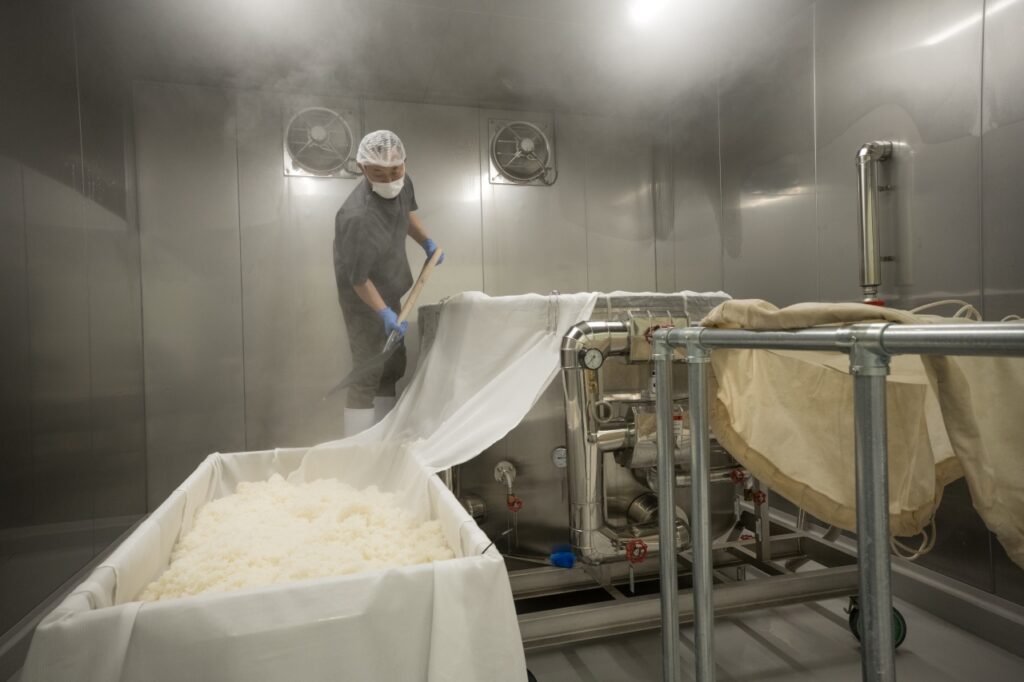
特筆すべきは、最新の「棚式製麹機HQ 」の導入だ。製麹は日本酒造りの中でも最も神経を使う工程であり、同時に極めて重要な役割を担う。蒸した米に麹菌を繁殖させて麹をつくり、もろみの発酵過程で米のデンプンを糖へと分解することで、酵母がアルコール発酵できる環境を整えるためだ。こうした作業は麹室で温度と湿度を厳密に管理しながら昼夜を問わず続くため、長らく蔵人の体力と集中力に支えられてきた。しかし、棚式製麹機HQの導入により、この工程は大幅に効率化された。
年間500石(1石=180リットル=一升瓶100本)を目標に、600〜900キロという小規模な仕込みを丁寧に積み重ねていく。その一つひとつに全身全霊で向き合う。かつての大きな蔵での経験があるからこそ、この「手の届く範囲」での酒造りに確かな手応えを感じている。
理想は「ワインのような酸」。高知酵母と低アルコールの挑戦
目指す酒は、これまでの日本酒のイメージをガラッと変えるものだ。キーワードは「しっかりした酸味」と「低アルコール」。
ワインのようなキリッとした酸があって、食事と一緒に何杯でも飲める。そんな「現代の食卓に合う日本酒」をつくろうとしている。一般的に、日本酒の酸味は酸度1.5前後と控えめなものだが、酸度2.5〜3.0という、かなり高い酸味を目標にしている。
この理想を叶えるために欠かせないのが、高知で生まれた4種類の「高知酵母」だという。
それぞれに個性のある酵母を組み合わせて、香りや酸味のバランスを細かく調整。さらに、アルコール度数を14度ほどに抑えることで、軽やかで飲み疲れしない味わいにしている。
過去には、発酵の途中で酵母の働きが止まり、思わぬ甘さが残ってしまう失敗もあった。しかし、その残った甘さを逆に活かし、新しい甘口の日本酒として商品化してしまうほどの柔軟な発想こそ、彼の真骨頂だ。
自然の営みを名に冠したアイデンティティ
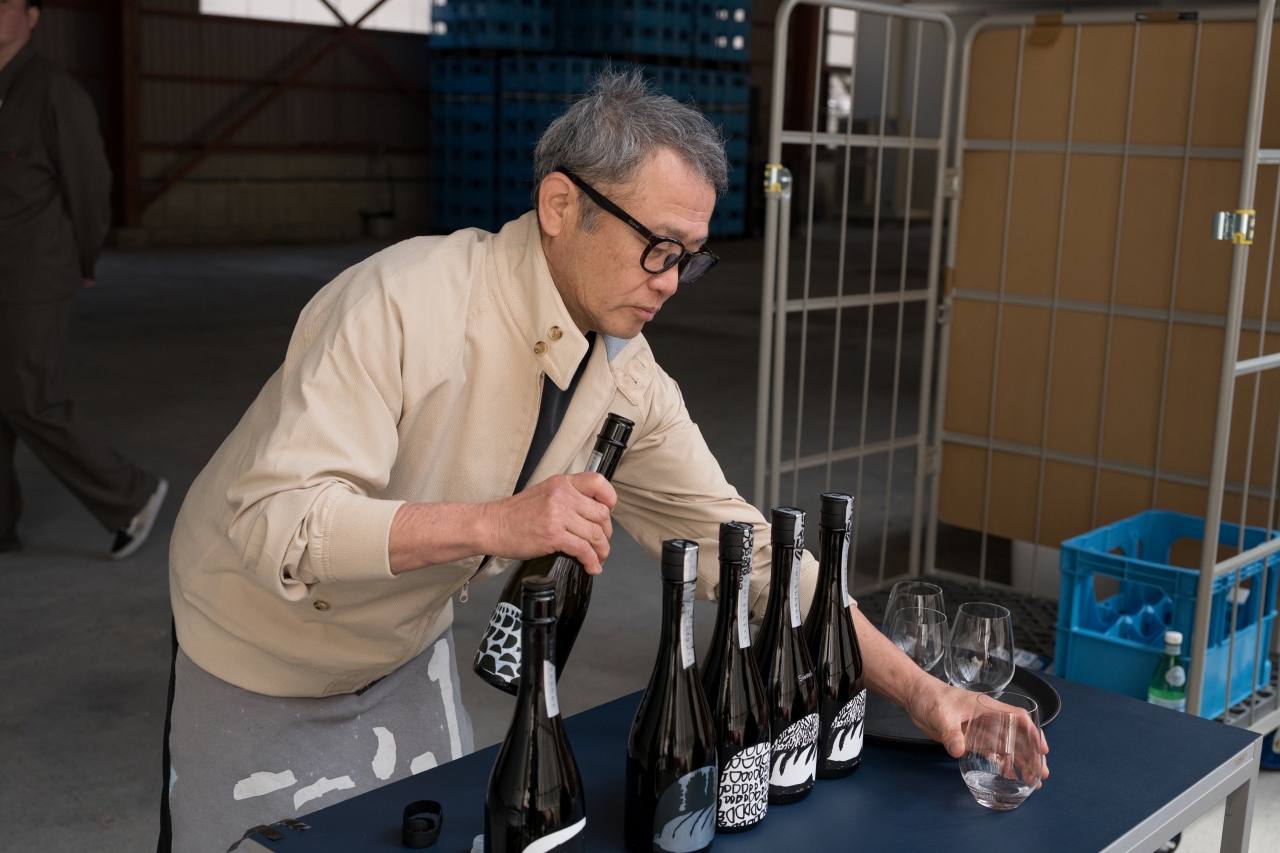
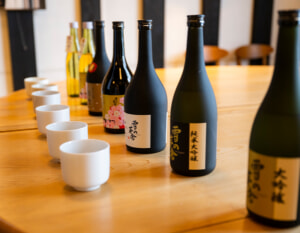
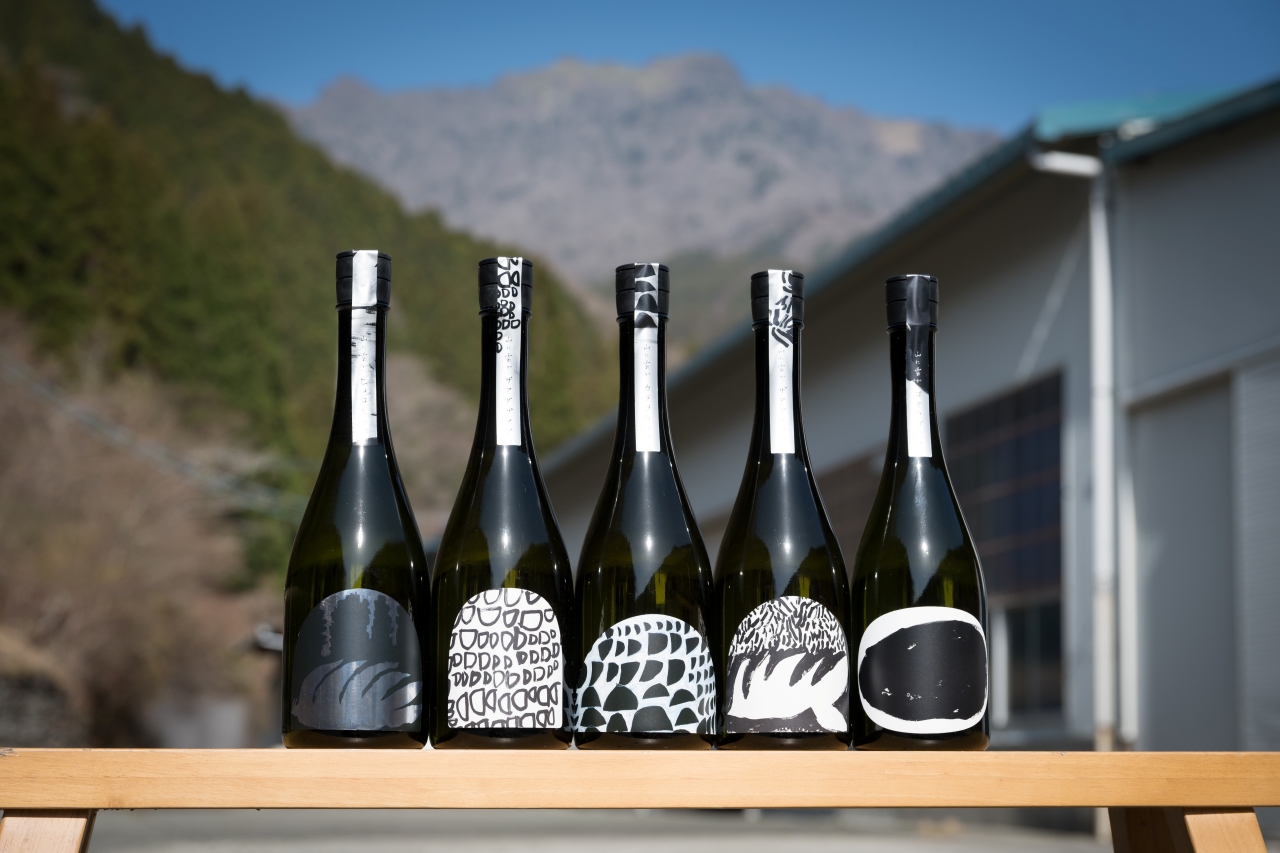
蔵の代表銘柄である「山に雲が」という名は、絵美さんがこの地を初めて訪れた際の直感から生まれた。寒風山の稜線に、まるでモッツァレラチーズのような雲がたなびく光景。そのありのままの感動を名に冠した。ラベルデザインには、圧倒的な生命力と大胆な色使いで描く作風が世界中で高く評価されている絵本作家のミロコマチコ氏を起用。文字を極限まで排除し、森の生き物や自然の躍動を描いたイラストが、飲み手の想像力を掻き立てる。
商品名も独特だ。谷から川へと流れ込む音「ザアアザアア」、雲が湧き上がる「ゴオウゴオウ」、冬の氷の下を流れる水「ヒュロヒュロ」。これらはすべて、寒風山の厳しい自然の中で聞こえてくる「音」から名付けられている。特定名称(純米大吟醸など)の表記をあえて目立たせないのも、先入観なく、この土地の空気感そのものを味わってほしいという願いの表れだ。
価値を正しく伝えるための「経営戦略」
酒造りは文化であるが、同時に経営でもある。川澤酒造では、莫大な設備投資の重みを背負いながら、新たな価格戦略に挑んでいる。原材料やエネルギー価格が高騰する中、従来の「安すぎる日本酒」の枠組みから脱却し、品質に見合った適正価格を提示した。
「これまでの日本酒の流通ルートだけに頼っていては、価格競争に巻き込まれてしまう。価値を理解してくれる飲食店や、感度の高い小売店。そして海外。自分たちで新しい販路を切り拓いていくしかない」。その考えに基き、販路の刷新にも着手している。また、地下水が出ないこの地で、自費で小さなダムを築き、山水を引いて保健所の認可を得るという執念のインフラ整備も、すべては「この場所でしか造れない味」を守るための布石である。
高知から世界へ、そして次世代の「文化」を創るために
視線の先は、既に海を越えている。台湾、香港、韓国といったアジア圏から、アメリカ、ヨーロッパまで。海外のインポーターに対しても妥協を許さない。「名前を変えてくれ」という要求は断固として断り、マイナス5度の徹底した温度管理を条件に課す。日本酒はアルコール度数などによって異なるが、一般的にマイナス7〜10度ほどで凍り始めるとされる。「マイナス5度」は、凍らせることなく酒の変化を抑えられる温度。造り立ての味わいをできる限りそのまま届けるための条件だ。
それは、自身の酒に対する誇りであり、日本の酒文化を守るための矜持でもある。
川澤酒造の挑戦は、単なる一軒の酒蔵の再起に留まらない。それは、一次産業である農業、地域行政、そして世界の市場を繋ぎ、停滞する日本酒業界に新たな構造を提案する壮大な実験だ。「楽しく仕事をし、飲んだ人を笑顔にする」。そのシンプルな原点を胸に、寒風山の深い霧の中から、日本酒の未来を照らす新たな光が放たれようとしている。山に雲がかかるたび、そこではまた新しい、驚きに満ちた一滴が生まれるのだ。